Jak wybrać odpowiednią końcówkę węża hydraulicznego w 2026 roku?
Wybór słuszności końcówka węża hydraulicznego sprowadza się do czterech czynników: typu węża, ciśnienia roboczego, kompatybilności z płynami oraz tego, czy montaż wymaga obróbki skrawaniem. Niedopasowana tuleja jest główną przyczyną awarii zespołu węża hydraulicznego — nie są to zużyte węże, ale nie wadliwe złączki — i jest odpowiedzialna za szacunkowo 23% nieplanowanych przestojów układu hydraulicznego w środowiskach przemysłowych. Właściwy wybór od samego początku eliminuje wycieki, zapobiega przedmuchom i wydłuża żywotność zespołu o 30–50% w porównaniu z komponentami ogólnymi lub nieprawidłowo określonymi.
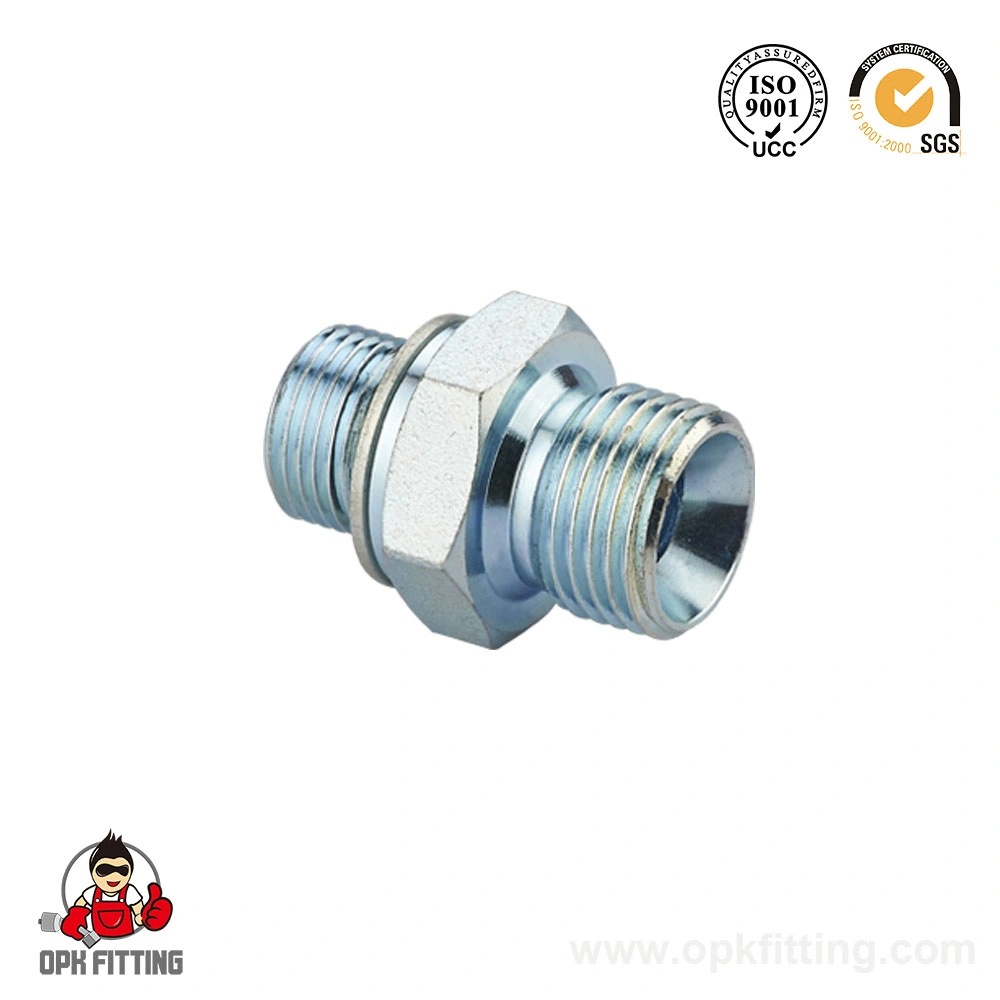
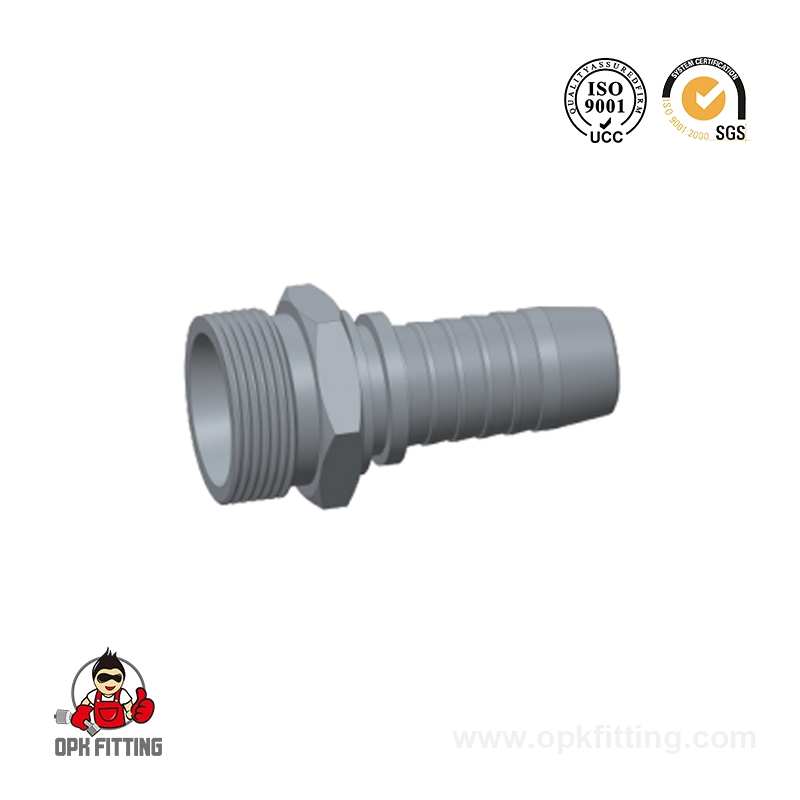
Końcówki do węży hydraulicznych (tzw Tulejki na węże hydrauliczne ) to metalowe kołnierze zaciśnięte wokół zewnętrznej osłony węża hydraulicznego w celu zablokowania trzpienia złączki wewnątrz korpusu węża. Nie można ich stosować zamiennie w przypadku różnych marek węży, rozmiarów węży ani serii złączek. W tym przewodniku omówiono każdą zmienną dotyczącą wyboru — materiał, normę, rozmiar, specyfikację zaciskania i zastosowanie — aby pomóc inżynierom, zespołom zaopatrzeniowym i specjalistom ds. konserwacji w podejmowaniu świadomych decyzji w roku 2026.
Co to jest tuleja węża hydraulicznego i jak działa?
A końcówka węża hydraulicznego to precyzyjnie obrobiona cylindryczna tuleja umieszczana na końcu węża przed zaciśnięciem. Podczas procesu zagniatania matryca osadzona w prasce hydraulicznej dociska tuleję promieniowo do wewnątrz, jednocześnie ściskając zewnętrzną osłonę węża, warstwy wzmacniające lub spiralne oplotu oraz rurkę wewnętrzną wokół kolczastego lub ząbkowanego trzpienia złączki. Powstałe w wyniku interferencji mechanicznej tworzy szczelne, wysokociśnieniowe uszczelnienie bez kleju, zacisków i spawania.
Zasada działania opiera się na kontrolowanym odkształceniu plastycznym. Gdy ścianka tulei zapada się pod ciśnieniem zaciskania — zwykle 40–120 ton siły w zależności od rozmiaru węża — równomiernie przenosi obciążenie ściskające na obwód węża. To równomierne ściskanie odróżnia zespół zaciskany o jakości fabrycznej od połączenia zaciskowego wykonanego na miejscu. Wartości ciśnienia rozrywającego w prawidłowo zaciśniętych zespołach stale osiągają 4-krotność maksymalnego ciśnienia roboczego (zgodnie z SAE J517), podczas gdy alternatywy zaciskowe rzadko przekraczają 2–2,5-krotność współczynników bezpieczeństwa.
Rysunek 1: Porównanie współczynnika bezpieczeństwa od rozerwania do ciśnienia roboczego dla różnych metod zakończenia węża. Prawidłowo zaciśnięte końcówki węży hydraulicznych osiągają najwyższy margines bezpieczeństwa wynoszący 4:1, spełniając wymagania SAE J517. Zaleta ta jest najbardziej widoczna w zastosowaniach wymagających dużej liczby cykli i wysokich ciśnień, gdzie alternatywy wielokrotnego użytku lub zaciskowe stwarzają niedopuszczalne ryzyko awarii.
Geometria tulei — średnica wewnętrzna, grubość ścianki i długość — została zaprojektowana jako dopasowany zestaw z określoną konstrukcją węża i serią złączek. Mieszanie komponentów z różnych dopasowanych zestawów, nawet jeśli wydają się podobne wymiarowo, wprowadza niekontrolowaną geometrię zagniatania, która pogarsza zarówno wytrzymałość na odrywanie, jak i utrzymanie ciśnienia. Dlatego każdy jest wiarygodny Producent okuć hydraulicznych udostępnia tabele specyfikacji zaciskania, a nie ogólne tabele rozmiarów.
Rodzaje tulejek do węży hydraulicznych: skive vs. non-skive
Najbardziej podstawowa klasyfikacja w końcówka węża hydraulicznego wybór polega na tym, czy montaż wymaga skórowania — zdjęcia zewnętrznej osłony węża przed włożeniem złączki. To rozróżnienie reguluje czas montażu, wymagania dotyczące narzędzi i dopuszczalną konstrukcję węża dla każdego typu tulejki.
Skive Ferrule
Tulejki skive wymagają zdjęcia zewnętrznej osłony węża na określoną długość — zwykle 10–25 mm w zależności od średnicy węża — odsłaniając oplot z drutu lub spiralne wzmocnienie przed włożeniem złączki. Następnie tuleję zaciska się bezpośrednio na odsłoniętym wzmocnieniu, zapewniając maksymalny kontakt mechaniczny. Takie podejście jest stiardem dla Zespół węża hydraulicznego w zastosowaniach wysokociśnieniowych (powyżej 400 barów) i jest obowiązkowy w przypadku niektórych konstrukcji węży wielospiralnych SAE 100R12 i R13. Kompromisem jest czas montażu: skrawanie wydłuża się o 2–4 minuty na każdy koniec montażu i wymaga dedykowanego narzędzia do skórowania, skalibrowanego dla określonej grubości ścianki węża.
Okucia nieślizgające się
Okucia inne niż Skive są przeznaczone do zaciskania na nieuszkodzonej zewnętrznej osłonie węża, całkowicie eliminując etap obcinania. Trzpień pasujący ma agresywne ząbki lub kolce, które podczas zaciskania wnikają przez pokrywę i do wzmocnienia. Okucia niepoślizgowe stanowią większość prac montażowych w terenie, ponieważ skracają czas montażu o 30–40% i wymagają mniejszych umiejętności operatora. Są w pełni zatwierdzone do ciśnień do 420 barów dla odpowiednich konstrukcji węży i są preferowanym wyborem dla typów węży SAE 100R1, R2, R16 i R17.
Atrybut
Skive Ferrule
Okucie odporne na przeskakiwanie
Czas przygotowania montażu
2–4 minuty na koniec
Bez dodatkowego przygotowania
Maksymalne ciśnienie
Do 700 barów
Do 420 barów
Wymagane umiejętności operatora
Wyżej
Niższy
Typowe typy węży
R9, R12, R13, R15
R1, R2, R16, R17
Możliwość montażu w terenie
Umiarkowane
Znakomicie
Tabela 1: Kluczowe różnice pomiędzy typami tulejek do węży hydraulicznych z osłoną i bez osłony.
Materiały tulejek hydraulicznych: stal węglowa, stal nierdzewna i inne
Wybór materiału dla Hydrauliczne tuleje zaciskane zależy od trzech czynników: korozyjności środowiska operacyjnego, kompatybilności płynu procesowego i zakresu temperatur. Użycie niewłaściwego materiału w korozyjnym środowisku morskim lub chemicznym może skrócić żywotność tulejek z lat do tygodni.
Stal węglowa (cynkowana lub niklowana): Standardowy wybór do przemysłowych i mobilnych zastosowań hydraulicznych. Cynkowanie zapewnia odporność na mgłę solną do około 200 godzin (wg ASTM B117); niklowanie wydłuża ten czas do 500 godzin. Nadaje się do temperatur roboczych od -40°C do 120°C z płynami na bazie ropy naftowej.
Tulejki hydrauliczne ze stali nierdzewnej (304 / 316L): Wymagane w środowiskach morskich, przetwórstwie żywności i napojów, obsłudze substancji chemicznych i zastosowaniach na morzu. Okucia hydrauliczne ze stali nierdzewnej w gatunku 316L wytrzymują stężenia chlorków do 200 ppm bez korozji wżerowej i są przystosowane do ciągłej pracy w temperaturach do 200°C. Wzrost kosztów w porównaniu ze stalą węglową wynosi zazwyczaj 2,5–4×, ale wydłużone okresy międzyobsługowe w środowiskach korozyjnych z nawiązką to rekompensują.
Mosiądz: Stosowany w niskociśnieniowych układach pneumatycznych i wodnych (zwykle poniżej 50 barów). Tulejki mosiężne nie są zalecane do zastosowań hydraulicznych pod wysokim ciśnieniem ze względu na niższą wytrzymałość na rozciąganie (około 380 MPa w porównaniu do 600 MPa dla stali węglowej).
Stal nierdzewna dupleks (2205): Określony dla środowisk podmorskich i o wysokiej zawartości chlorków, gdzie standardowy 316L jest niewystarczający. Oferuje dwukrotnie większą granicę plastyczności niż 316L przy równoważnej odporności na korozję, umożliwiając stosowanie cieńszych przekrojów ścian bez utraty wartości ciśnienia.
Rysunek 2: Radar wydajności porównujący tulejki hydrauliczne ze stali węglowej i stali nierdzewnej 316L według pięciu kryteriów. Stal nierdzewna dominuje pod względem odporności na korozję, zakresu temperatur i kompatybilności chemicznej, podczas gdy stal węglowa zapewnia lepszą efektywność kosztową i porównywalną wytrzymałość na rozciąganie. O wyborze między nimi powinno decydować środowisko świadczenia usługi, a nie sam początkowy koszt materiałów.
Normy SAE i DIN: Zrozumienie ram specyfikacji
Specyfikacje węży hydraulicznych i tulejek regulują dwie dominujące międzynarodowe organizacje normalizacyjne: SAE International (Stowarzyszenie Inżynierów Motoryzacji) i DIN (Deutsches Institut für Normung). Normy te definiują nie tylko wymiary tulejek, ale cały system montażu – konstrukcję węża, ciśnienie znamionowe, średnicę zagniatania i wymagania dotyczące siły odrywającej. Określenie tulejki niezgodnej z zatwierdzoną normą jest decyzją inżynierską, która unieważnia certyfikat wydajności zespołu.
Kluczowe standardy dotyczące Złączki do węży hydraulicznych i wybór okuć obejmują:
SAE J516: Obejmuje złącza węży hydraulicznych, w tym tolerancje wymiarowe i wymagania dotyczące ciśnienia próbnego dla zespołów zaciskanych do 420 barów.
SAE J517: Określa typy węży hydraulicznych (100R1 do 100R19), ich konstrukcję i współczynnik bezpieczeństwa rozerwania do ciśnienia roboczego 4:1, który reguluje specyfikacje zagniatania tulejek.
SAE J1273: Najlepsze praktyki dotyczące montażu węży hydraulicznych, obejmujące instalację tulejek, walidację zagniatania i kryteria kontroli.
DIN EN 853 / 857 / 856: Europejskie odpowiedniki obejmujące konstrukcje węży wzmocnionych oplotem drucianym i spiralą, z odpowiednimi seriami wymiarowymi tulejek.
ISO8434: Międzynarodowy standard dotyczący metalowych złączek rurowych, do którego bezpośrednio odnosi się: Zespoły węży hydraulicznych podłączyć do elementów końcowych rury.
Pozyskując od A Producent okuć hydraulicznych , zawsze żądaj dokumentacji potwierdzającej, według jakiej serii norm dana tulejka jest atestowana, a nie tylko według jakiego standardu została wyprodukowana. Tuleja wyprodukowana zgodnie z tolerancjami SAE może w dalszym ciągu nie przejść weryfikacji montażu, jeśli nie została przetestowana jako część systemu zaciskanego z odpowiednim wężem i złączką.
Wybór prawidłowego Rozmiary tulejek hydraulicznych wymaga znajomości trzech wymiarów: rozmiaru kreski węża (średnica wewnętrzna z przyrostem co 1/16 cala), serii węża (która określa średnicę zewnętrzną i grubość ścianki) oraz serii łączników, których używasz. Te trzy zmienne razem definiują średnicę wewnętrzną (ID), średnicę zewnętrzną (OD) i długość tulei — żadnej z nich nie można oszacować na podstawie samego pojedynczego pomiaru.
Typowe odniesienie do rozmiaru tulejek (SAE 100R2 AT — bez skive)
Rozmiar przewodu węża
Średnica węża (mm)
ID tulejki (mm)
Średnica tulejki (mm)
Długość okucia (mm)
Maks. WP (bar)
-04
6.4
14.6
20.2
22.0
400
-06
9.5
18.8
25.2
25.5
350
-08
12.7
22.5
30.0
28.6
275
-10
15.9
27.5
35.5
32.0
215
-12
19.1
32.2
41.2
36.5
215
-16
25.4
40.6
51.0
42.0
180
Tabela 2: Reprezentatywne wymiary tulejek dla węża SAE 100R2 AT (zespół bez poślizgu). Rzeczywiste wymiary różnią się w zależności od specyfikacji zaciskania producenta — zawsze sprawdzaj z opublikowaną tabelą zaciskania dla konkretnej kombinacji węża i złączki.
Rysunek 3: Zmiany średnicy zewnętrznej tulei w różnych rozmiarach kreski SAE 100R2 AT. Nieliniowy wzrost średnicy zewnętrznej odzwierciedla łączny wzrost grubości ścianki węża i objętości zbrojenia wraz ze wzrostem średnicy wewnętrznej. Oznacza to, że dobranie rozmiaru tulejki na podstawie samej średnicy wewnętrznej węża jest niewystarczające — należy potwierdzić serię węża i średnicę zewnętrzną, aby wybrać właściwą średnicę zewnętrzną tulejki dla matrycy zagniatającej.
Proces zakuwania węży hydraulicznych: krok po kroku
The Zakuwanie węży hydraulicznych proces przekształca poszczególne komponenty — wąż, złączkę i tulejkę — w zatwierdzony zespół ciśnieniowy. Każdy stopień ma określoną tolerancję; błędów w jakimkolwiek związku stopniowym i może skutkować tym, że zespoły przejdą kontrolę wzrokową, ale zawiodą pod wpływem cyklicznych zmian ciśnienia. Poniższa kolejność dotyczy zespołów tulejek niepoślizgowych, które stanowią większość wielkości produkcji warsztatowej i terenowej.
Wąż przycięty na długość: Używaj dedykowanej piły do węży lub przecinarki obrotowej — nigdy szlifierki kątowej ani piły do metalu, które wytwarzają zanieczyszczenia zanieczyszczające zespół. Powierzchnia cięcia musi być kwadratowa z dokładnością do 1°, aby zapewnić spójne ustawienie tulei.
Umiejscowienie okuć: Nasuń tuleję na koniec węża na odpowiednią głębokość wsunięcia oznaczoną na trzpieniu złączki. Kołnierz tulejki powinien znajdować się równo lub w odległości 1 mm od uciętego końca węża.
Montaż wkładki: Włóż trzpień złączki do otworu węża, aż do znaku włożenia. Opór powinien być stały — nadmierna siła wskazuje na niewłaściwy rozmiar dopasowania; brak oporu wskazuje na zbyt mały wąż lub złączkę.
Wybór matrycy i konfiguracja zaciskarki: Wybierz zestaw matryc pasujący do średnicy zewnętrznej tulejki dla konkretnej kombinacji węża i złączki. Ustawić średnicę zagniatania zgodnie z tabelą specyfikacji zagniatania producenta — nie na podstawie oceny wizualnej.
Zaciskanie: Umieścić zespół koncentrycznie w zestawie matryc i uruchomić zaciskarkę. Docelową średnicę zagniatania należy osiągnąć w granicach ±0,1 mm od określonej wartości. Zmierz za pomocą specjalnego miernika średnicy zagniatania bezpośrednio po zaciśnięciu.
Kontrola i znakowanie: Sprawdź zaciśniętą tulejkę pod kątem jednorodności, potwierdź, że średnica zagniatania mieści się w specyfikacji, sprawdź, czy tulejka nie jest pęknięta lub niewspółosiowo, a następnie oznacz zespół datą, operatorem i średnicą zagniatania w celu zapewnienia identyfikowalności.
Rysunek 4: Zależność pomiędzy odchyleniem średnicy zagniatania a wytrzymałością na odrywanie dla reprezentatywnego zespołu węża -08. Maksymalną wytrzymałość na odrywanie osiąga się przy określonej docelowej średnicy zagniatania; odchylenia w którymkolwiek kierunku — niedostateczne lub nadmierne zaciśnięcie — znacznie zmniejszają siłę retencji. Niedostateczne zaciśnięcie -3% zmniejsza wytrzymałość na odrywanie o około 80% w stosunku do wartości maksymalnej, co wyjaśnia, dlaczego pomiar średnicy zagniatania nie podlega negocjacjom w każdym montażu produkcyjnym.
Typowe problemy związane z montażem węży hydraulicznych i sposoby ich uniknięcia
Analiza uszkodzeń węży hydraulicznych w terenie pozwala na spójną identyfikację krótkiej listy przyczyn źródłowych. Zrozumienie tych trybów awarii umożliwia zespołom zaopatrzenia i konserwacji wdrożenie kontroli zapobiegawczych zamiast reaktywnych wymian.
Rysunek 5: Rozkład głównych przyczyn usterek w terenie zespołów przewodów hydraulicznych w oparciu o zagregowane dane dotyczące konserwacji. Głównej przyczynie — niewłaściwej kombinacji tulei lub złączek — można całkowicie zapobiec poprzez odpowiednie dopasowanie komponentów na etapie specyfikacji. Łącznie dwie główne przyczyny (niedopasowanie tulejek i nieprawidłowa średnica zagniatania) odpowiadają za dokładnie połowę wszystkich błędów montażowych, co wzmacnia znaczenie zatwierdzonych specyfikacji zagniatania w porównaniu z doraźnymi praktykami montażowymi.
Środki zapobiegawcze według trybu awarii
Niedopasowanie okuć/złączek: Wdrożenie systemu zamawiania opartego na numerach części, który łączy rozmiar przewodu węża, serię złączek i numer części tulejki w jednym zestawieniu materiałów. Nigdy nie pozwalaj na zamianę ferruli na podstawie wyglądu lub przybliżonej średnicy zewnętrznej.
Nieprawidłowa średnica zaciskania: Kalibrować mierniki zagniatania na początku każdej zmiany, rejestrować średnice zagniatania dla każdego zespołu i ustawić okno akceptacji zatwierdzenia/nieprzejścia na ±0,1 mm wokół określonego celu.
Ścieranie węża: Należy wybrać odporne na ścieranie osłony zewnętrzne (zgodne z normą MSHA lub ISO 6945) w środowiskach trasowania z kontaktem metalowym i zainstalować osłony tulejowe w punktach styku.
Niekompatybilność płynów: Dopasuj materiał rury wewnętrznej do płynu procesowego — nitryl (NBR) w przypadku ropy naftowej, EPDM w przypadku wody/glikolu, FKM/Viton w przypadku estrów syntetycznych i estrów fosforanowych — i sprawdź zgodność w maksymalnej temperaturze roboczej.
Zastosowania przemysłowe dla tulejek i tulei węży hydraulicznych
Tulejki na węże hydrauliczne i tulejki służą jako szkielet strukturalny systemów zasilania cieczą w wielu gałęziach przemysłu. Każdy sektor nakłada odrębne wymagania dotyczące ciśnienia znamionowego, materiału, czystości i dokumentacji, a specyfikacja tulejek musi odpowiadać tym wymaganiom równie dokładnie, jak dobór węża i złączki.
Sprzęt budowlany i górniczy: Zastosowania wysokocyklowe i wysokociśnieniowe (250–420 barów) w środowiskach ściernych. Wąż SAE R2 i R15 z tulejami ze stali węglowej, często wymagający klas odporności ogniowej MSHA. Wielkość montażu może sięgać setek sztuk na maszynę rocznie ze względu na cykle wymiany części.
Morska ropa i gaz: Zapotrzebowanie na aplikacje podmorskie i powierzchniowe Okucia hydrauliczne ze stali nierdzewnej (316L lub duplex) z pełną identyfikowalnością materiałów i certyfikatem kontroli strony trzeciej. Ciśnienia robocze na przewodach sterujących mogą sięgać 700 barów, co wymaga węża wielospiralnego z zespołami tulejowymi typu skive.
Maszyny rolnicze: Szeroki zakres zastosowań, od niskociśnieniowych przewodów powrotnych (15–50 barów) po wysokociśnieniowe obwody osprzętu (280 barów). Nieślizgające się tulejki na wężach SAE R1 i R2 są standardem; Ze względu na wydłużone cykle ekspozycji na zewnątrz coraz częściej wybierane są osłony zewnętrzne odporne na promieniowanie UV.
Przetwórstwo farmaceutyczne i spożywcze: Stopień sanitarny Złączki do węży hydraulicznych z tulejami ze stali nierdzewnej 316L, często z materiałami dętek zgodnymi z FDA i geometrią uszczelnienia pozbawioną szczelin. Dokumentacja identyfikowalności i certyfikaty materiałowe (3,1 zgodnie z EN 10204) są zazwyczaj wymogami umownymi.
Przemysł lotniczy i obronny: Obowiązują standardy serii MIL lub AS, obejmujące rygorystyczne testy kwalifikacyjne zaciskania, w tym wytrzymałość na pękanie, cykliczne impulsy i elastyczność w niskich temperaturach. Tulejki z tytanu i niklu wysokostopowego są stosowane w układach hydraulicznych samolotów, gdzie ciężar jest ograniczeniem konstrukcyjnym.
Metalurgia i produkcja stali: Środowiska o wysokiej temperaturze (do 150°C otoczenia) z płynem ognioodpornym (ester fosforanowy lub woda-glikol). Wąż dętkowy FKM z niklowanymi tulejami ze stali węglowej lub stali nierdzewnej, przystosowany do ciągłej pracy w wysokich temperaturach.
Często zadawane pytania dotyczące tulejek do węży hydraulicznych
P1: Czy mogę ponownie użyć tulejki węża hydraulicznego po jej usunięciu?
Nie. Po zaciśnięciu tulejki odkształcenie plastyczne jest trwałe i zmienia się geometria wewnętrzna. Próba ponownego zaciśnięcia używanej tulejki nie spowoduje odtworzenia oryginalnego profilu zagniatania, co skutkuje nieprzewidywalną wytrzymałością na odrywanie i utrzymaniem ciśnienia. Okucia są elementami jednorazowego użytku; zawsze używaj nowej tulejki do każdego zespołu, łącznie z przeróbką wcześniej zaciśniętej końcówki węża.
P2: Czy tulejki do węży hydraulicznych i tuleje do węży hydraulicznych to to samo?
Tak – warunki końcówka węża hydraulicznego and tuleja węża hydraulicznego odnoszą się do tego samego komponentu w większości kontekstów. „Okucie” jest terminem dominującym w Ameryce Północnej i środowiskach zgodnych ze standardem SAE, podczas gdy „tuleja” jest częściej używana na rynkach europejskich (standard DIN) i niektórych rynkach azjatyckich. Obydwa opisują cylindryczny metalowy kołnierz zaciśnięty na końcu węża w celu przytrzymania złączki. Niektórzy dostawcy rozróżniają, że „rękaw” odnosi się konkretnie do zewnętrznej powłoki ochronnej na korpusie węża, dlatego warto sprawdzić terminologię przy składaniu zamówień międzynarodowych.
P3: Skąd mam wiedzieć, czy moja tulejka zaciskana jest niedostatecznie lub nadmiernie zaciśnięta?
Jedyną niezawodną metodą jest zmierzenie średnicy gotowego zagniatania za pomocą skalibrowanego miernika zagniatania lub mikrometru zewnętrznego i porównanie go z tabelą specyfikacji zagniatania producenta. Wizualnie, zespół niedostatecznie zaciśnięty może po zaciśnięciu okuć na wężu lekko poluzować. Nadmiernie zaciśnięta tulejka może wykazywać pękanie powierzchniowe na ściance tulejki lub widoczne odkształcenie korpusu złączki. Żadna kontrola wizualna nie zastępuje pomiaru wymiarowego — należy zaakceptować lub odrzucić zespoły na podstawie zmierzonej średnicy zagniatania, a nie samego wyglądu.
P4: Jaka jest różnica pomiędzy tulejką typu skive i non-skive — i którą wybrać?
Tulejki skive wymagają zdjęcia zewnętrznej osłony węża przed montażem, zapewniając bezpośredni kontakt pomiędzy tulejką a zbrojeniem z drutu. Są preferowane przy ciśnieniach powyżej 420 bar i do węży o konstrukcji wielospiralnej (R9, R12, R13). Okucia inne niż Skive zacisnąć na nieuszkodzonej osłonie węża i nadają się do ciśnień do około 420 barów na wężach z pojedynczym i podwójnym oplotem (R1, R2, R16, R17). W przypadku większości zastosowań warsztatowych i terenowych poniżej 420 barów, praktycznym wyborem jest powłoka przeciwpoślizgowa ze względu na szybszy montaż i mniejsze wymagania dotyczące szkolenia operatora. W przypadku zastosowań wysokociśnieniowych lub krytycznych należy potwierdzić właściwy typ w tabeli specyfikacji producenta węża i złączki.
P5: Czy tulejki hydrauliczne ze stali nierdzewnej wymagają innych ustawień zaciskania niż tulejki ze stali węglowej?
Okucia hydrauliczne ze stali nierdzewnej zazwyczaj wymagają większej siły zaciskania niż tulejki ze stali węglowej o tym samym wymiarze, ponieważ stal nierdzewna ma wyższą granicę plastyczności i szybciej twardnieje podczas odkształcania. Docelowa średnica zagniatania pozostaje taka sama — zależy od konstrukcji węża, a nie materiału tulejki — ale maszyna do zagniatania musi być w stanie wytworzyć wystarczającą siłę w całym zakresie skoku. Zawsze sprawdzaj, czy wydajność znamionowa Twojego sprzętu do zaciskania obejmuje zastosowania tulejek ze stali nierdzewnej w rozmiarach węży, które zamierzasz montować, i ponownie potwierdź średnicę zaciskania po zmianie materiałów, ponieważ kalibracja maszyny może zmieniać się w przypadku wyższych cykli obciążenia.
P6: Czy mogę używać tulejek jednego producenta z wężem i złączkami innego producenta?
W niektórych przypadkach jest to technicznie możliwe, ale wiąże się ze znacznym ryzykiem. Tolerancje wewnętrzne tulei, grubość ścianki i długość są optymalizowane w ramach dopasowanego systemu z określoną średnicą zewnętrzną węża i geometrią trzpienia złączki. Mieszanie komponentów różnych producentów bez zatwierdzonych specyfikacji zaciskania wprowadza niepewność co do docelowej średnicy zaciskania i wydajności odrywania. Jeśli nie da się uniknąć stosowania przez producentów różnych producentów, przed oddaniem do użytku zespół należy poddać testom zgodnie z odpowiednią normą SAE lub ISO — próba rozerwania, próba impulsowa i odrywanie. Opieranie się wyłącznie na podobieństwie wymiarowym nie stanowi akceptowalnej podstawy inżynieryjnej do zatwierdzenia.